کنترل هایدن هاین

بر خلاف تصور اکثر اپراتورها ی ماشین های  cnc که فکر می کنند کنترل های fanuc  حرف اول را در cnc میزند ، خیلی از ماشین کار ها که شناخت درستی از تمامی مدلهای کنترل دارند هایدن هاین را برتر از سایر کنترل ها می دانند .

این کنترل ها به اپراتور این امکان را می دهند که بدون نیاز به مدلسازی و حتی بدون برنامه های cam  عملیات ماشینکاری را انجام دهند و برنامه هایی که شاید چند صد خط را اشغال می کنند با استفاده از سیکل های هایدن هاین به ۲۰ (و شاید کمتر) تبدیل شوند .

از آنجایی که در کشور ما بیشتر از کنترل های قدیمی هایدن هاین استفاده می شود در این قسمت کار با کنترل ۳۵۵ heiden hain را توضیح می دهم.

ادامه نوشته

انواع موتور در ماشین های cnc

در کل سه نوع موتور قابلیت کنترل ماشین های CNC  را دارا میباشند:

۱)استپر موتور(حد اکثر دور: RPM ۵۰۰ )

۲)سروو موتور(حد اکثردور: RPM ۳۵۰۰۰ )

۳)DC موتور

که هر سه نوع دارای دقت بالایی میباشند اما به علت اینکه در ماشین آلات صنعتی به سرعت بالایی نیاز است در کاربردهای پرسرعت از سروو موتور بیشتر استفاده میشود.

ادامه نوشته

سیستم کنترل فانوک

سیستم کنترل فانوک Oi-MC(HRV2)

سیستم کنترل دستگاه موردآزمایش، از نوع کنترلر فانوک مدلOi-MC می باشد. مشخصات فنی این نوع از کنترلر با استناد به کتابچه های راهنما ی شرکت سازنده آن در این قسمت مورد بررسی قرار گرفته است.انجام یک کالیبراسیون صحیح و دقیق بر روی ماشین ابزار کنترل عددی بدون شناخت کامل از تواناییهای جبران سازی خطا توسط کنترلر و همچنین عدم شناخت نحوه تنظیم نمودن ضرائب سرعت وموقعیت بر روی کنترلر، امکان پذیر نیست و عدم توجه به این موارد باعث کالیراسیون غیر صحیح می گردد. ساختار ماشینهای کنترل عددی بگونه ای است که ارتباط نزدیک و تنگاتنگی بین رفتار المانهای مکانیکی و اجزاء مدار فرمان و کنترل ماشین میباشد و انجام تغییرات خاص در تنظیمات هر کدام از این المانها بایستی با در نظر گرفتن مقدار تاثیر آن بر سایر المانهای ماشین باشد. به طور عمومی در سیستم کنترلرهای کنترل عددی فعلی، پریود حلقه کنترل جریان میتواند از حدود ۱۲۵ تا ۲۵۰ میکرو ثانیه تغییر نماید. با کاهش یافتن پریود حلقه کنترل جریان، پاسخ حلقه جریان افزایش می یابد در نتیجه جهت تنظیم کردن حلقه کنترل ، نیازمند ضرایب بالایی از حلقه کنترل موقعیت و کنترل سرعت میباشد. ضرایب موقعیت و سرعت بر پایداری و پاسخ یک سیستم بسیار موثر هستند. افزایش این دو موجب کاهش خطاهای موقعیتی در فرایندهای ماشینکاری قطعات، افزایش سرعت در رفتن به موقعیتها و آسانی درتنظیمات سروکنترل میگردد. کنترلHRV2 این قابلیت را فراهم نموده است که ضریب سرعت را در مقادیر بالاتری تنظیم نمود و این خود موجب اعمال کنترل بهینه و تنظیمات بهتر خطاهای ماشینکاری میگردد.
تنظیمات پارامتری در حلقه کنترل در سیستم کنترل فانوک Oi-MC(HRV2)

کنترل کننده پس خور: کنترل پس خور، یک نوع عملگر برای برطرف نمودن خطای موقعیت عمل کننده پس خور میباشد. این عمل کننده، سیگنال موقعیت را که از کنترل عددی آمده است به سیگنال سرعت برای جبران سازی سیگنال سرعت، تبدیل میکند .
ضریب پس خور:کنترل پس خور برای جبران سازی تاخیر در حلقه کنترل موقعیت بکار میرود به عبارتی این سیگنال برای جبران نمودن تاخیر در حلقه سرعت میباشد.در عمل چنانچه انحرافی در ماشینکاری قوس ها وجود داشته باشد یکی از فاکتورهای موثر در کاهش انحراف شعاعی،استفاده از اعمال این سیگنال به حلقه کنترل میباشد.پارامتر مربوط به تنظیم ضریب پس خور سرعت در کنترلر مربوطه، مطابق با راهنمای کاربری کنترل فانوک، پارامتر۲۰۰۹میباشد.(در پارامتر ۲۰۰۵ ابتدا بایستی عملکرد سیگنال بازخورد را فعال نمود).

ادامه نوشته

انواع موتور در ماشین های cnc

در کل سه نوع موتور قابلیت کنترل ماشین های CNC  را دارا میباشند:

۱)استپر موتور(حد اکثر دور: RPM ۵۰۰ )

۲)سروو موتور(حد اکثردور: RPM ۳۵۰۰۰ )

۳)DC موتور

که هر سه نوع دارای دقت بالایی میباشند اما به علت اینکه در ماشین آلات صنعتی به سرعت بالایی نیاز است در کاربردهای پرسرعت از سروو موتور بیشتر استفاده میشود.

ادامه نوشته

کدهای برنامه نویسی کنترل فانوک

G کدهای کنترل فانوک :

G00 – Positioning (Rapid Feed Rate)

G01 – Linear Interpolation

G02 – Circular and Helical Interpolation Clockwise

G03 – Circular and Helical Interpolation Counter Clockwise

G04 – Dwell/Exact Stop

ادامه نوشته

کدهای برنامه نویسی کنترل زیمنس

کدهای برنامه نویسی کنترل زیمنس

جدول کدهای برنامه نویسی :

( کپی از کاتالوگ کنترل ۸۰۲c ، فرز کاری )

Address Meaning Value Assignment Information Programming

ادامه نوشته

تصادف ابزار در ماشین های cnc

تصادف ابزار در ماشین های cnc


به علل مختلفی ممکن است روی دهد از جمله :

۱- خطای برنامه نویسی

۲-رفرنس نشدن ماشین پس از روشن شدن

۳- ایراد در کنترلر

۴- ایراد در میکروسوئیچ های رفرنس

۵- معرفی اشتباه نقطه صفر قطعه کار به ماشین

۶-سایر خطا های اوپراتور

به طور کلی برخورد در این ماشین ها امری طبیعی است و به ندرت ممکن است اپراتوری ادعا کند تا به حال یک برخورد را تجربه نکرده است.

ادامه نوشته

دسته بندی جیگ و فیکسچرها  

دسته بندی جیگ وفیکسچرها: جيگ ها و فيكسچر ها به دو دسته اصلي تقسيم مي شوند: 1. جوشكاري 2.ماشينكاري عبارت جیگ وفیکسچرها برای جوشکاری معنی مشابهی باجیگ وفیکسچرهای ماشین کاری را ندارد . یک جیگ جوشکا ری یک ابزار ثابت است ولی یک فیکسچر ماشينکاری را می توان حول محورهای افقی یا عمودی چرخاند . نقش اصلی فیکسچر جوشکاری مهار کردن قطعه کار می باشد . در حالی که این معنی برای جیگ وفیکسچر برای عملیات ماشین کاری درست نیست بنابراين جیگ وفیکسچرها را ازجهت کاربرد ومفهوم به دو دسته 1-جیگ وفیکسچرهای برای عملیات ماشین کاری 2-جیگ وفیکسچرهای برای عملیات جوشکاری تقسیم می کنیم . 

ادامه نوشته

مزایای جیگ و فیکسچر

استفاده از جیگ و فیکسچرها علاوه‌بر لزوم وجود آنها در برخی فرایندهای تولیدی، مزایای فراوانی دارد که در ذیل به‌برخی از آنها اشاره شده است: 

۱) استفاده از جیگ و فیکسچر، نیاز به چک‌کردن مستمر تک تک قطعات را برطرف ساخته و باعث کاهش زمان تولید و افزایش بازده تولید می شود. 
۲) جیگ و فیکسچرها یکنواختی کیفیت را در ساخت مجموعه‌هاتسهیل می کند. 
۳) با استفاده از جیگ و فیکسچرها، نیاز به مهارت فردی به‌منظور تنظیم قطعه کار و ابزار برای مونتاژ صحیح، برطرف شده و هر شخص عادی با یادگیری اصول‌اولیه، می تواند مجموعه ای از قطعات را با هم مونتاژ کند و این امر باعث صرفه جویی هزینه های استخدام کارگر ماهر خواهدشد. 
۴) در مجموع، استفاده از این نوع ابزار با توجه به مواردی همچون تولید بیشتر، کاهش در میزان ضایعات، مونتاژ آسان تر، صرفه جویی در هزینه های نیروی انسانی، کاهشی اساسی در هزینه های تولید را در پی دارد. 
اصولاً جیگ و فیکسچرها وسایل نگهدارنده ای هستند که با به‌کارگیری آنها می توان قطعاتی مشابه با دقت بالا تولید کرد. ممکن است جیگ و فیکسچرها در ظاهر شبیه یکدیگر باشند، اما تفاوت عمده آنها در نحوه هدایت ابزار برشی به طرف قطعه کار است. 
جیگ، وسیله ای است که قطعه کار درون آن قرار می گیرد تا عملیات ماشینکاری بر روی آن انجام گیرد و نه تنها قطعه کار را در جای خود مهار می کند بلکه ابزار را نیز هنگام عملیات هدایت می کند. 
فیکسچر، وسیله ای نگهدارنده است که فقط قطعه کار بر روی آن محکم می شود تا عملیات ماشین کاری، جوشکاری و... روی آن انجام شود. 

ادامه نوشته

سیستم های اندازه گیری سه بعدی CMM

سیستم های اندازه گیری سه بعدی CMM

کلمه CMM مخفف عبارت Coordinate Measuring Machine‌ می باشد. یعنی سیستم های اندازه گیری سه بعدی مختصات. با استفاده از این دستگاه ها امکان اندازه برداری از روی سطوح قطعات پیچیده با دقت بسیار بالا امکان پذیر است. از آنجایی که در سیستم‌های مختصات، هر نقطه مشخص فقط یک مختصات دارد و هر مختصات مشخص فقط مربوط به یک نقطه می‌باشد، می‌توان از این هویت مشخص برای هر نقطه، استفاده کرد و با دقت بالا، به آن دسترسی پیدا کرد. کاری که دستگاه CMM انجام می‌دهد همین‌گونه است.

متن کامل در ادمه مطلب

ادامه نوشته

آموزش کار با میکرومتر

اندازه گیری طول توسط ریزسنج

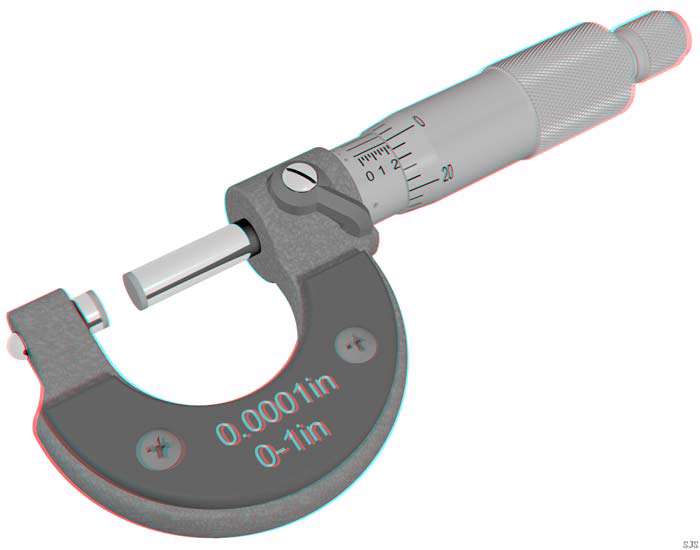
ریزسنج وسیله ای است که برای اندازه گیری طول بکار می رود. ریزسنج از کولیس دقیق تر بوده و برای اندازه گیری طول با دقت های بالا بکار می رود.

ادامه نوشته

فرآيند ساچمه زني (Shot Peening

فرآيند ساچمه زني (Shot Peening

ساچمه زنی یک فرآیند کار سرد است که در آن سطح قطعه توسط ذرات ریز نسبتا کروی (ساچمه) تحت ضربات شدید قرار میگیرد. هر گلوله ساچمه مانند یک چکش ضربه زنی کوچک عمل کرده و در سطح قطعه یک گودی یا فرورفتگی ایجاد میکند. برای تشکیل این گودی باید لایه سطحی فلز به نقطه تسلیم کششی خود برسد تا تغییر فرم پلاستیک ایجاد شود. در لایه زیرین سطح٫ ذرات فشرده شده سعی میکنند تا سطح را به حالت اولیه خود برگردانند که در نتیجه یک ناحیه نیم کروی از فلز کارسرد شده که تحت تنش فشاری شدیدی قرار دارد٫ ایجاد میگردد. با ادامه ساچمه زنی و همپوشانی فرورفتگیهای ناشی از برخورد ساچمه ها به سطح٫ یک لایه یکنواخت با تنش فشاری باقیمانده تشکیل میشود.


ادامه نوشته

ماشینهای ابزار بورینگ(cnc Boring)

ماشینهای ابزار بورینگ(cnc Boring)

ماشینهای بورینگ cnc (سوراختراش) (Boring)

ماشینهای بورینگ cnc (سوراختراش) مانند ماشینهای  فرز سنتر با محور افقی می باشند . حرکت پیشروی بوسیله حرکت طولی محور اسپیندل که توسط انتقال و تبدیل حرکت گردشی موتور اصلی به حرکت طولی ، بوسیله گیر بوکس در ماشینهای قدیمی تر و یا حرکت مستقیم محور z  آنها که موتور اصلی (تامین کننده حرکت چرخشی اسپیندل ) بر روی آن قرار گرفته شده است که توسط یک سروو موتور تامین می گردد . این ماشینها معمولا داری حداقل 5 محور حرکت می باشند :

براي خواندن بقيه مطلب بر روي ادامه مطلب كليك كنيد

boring


ادامه نوشته

ابزارهاي برشي

ابزارهاي برشي

براي اينكه بتوان فلزات مختلف را به طور ساده تراشيد، لازم است كه از ابزارهاي برشي مناسبي استفاده كرد تا بتوانيم در عمليات ماشين‌كاري، درست عمل كنيم؛ يعني با انتخاب درست جنس قطعة كار و جنس ابزارهاي براده‌برداري، عمر ابزار خود را افزايش بدهيم و نيز كيفيت كار خود را بالا ببريم. در اين مقاله سعي شده است در ديدي كلي، انواع ابزارهاي برشي را معرفي كرده و معايب و محاسن آنها را در مقايسه با هم بيان كنيم.

انواع ابزارهاي برشي

عمر ابزارهاي برشي به عوامل گوناگوني بستگي دارد. يكي از اين عوامل، جنس خود ابزار است. انواع ابزارهاي برشي عبارتند از:

1- فولادهاي تندبْر HSS  ؛

2- آلياژهاي ريختني كبالت؛

3- كاربايدها؛

4- سراميك‌ها و سرمتها؛

5- CBN  ؛

6- الماس‌ها.

در هنگام انتخاب ابزار برش مناسب براي يك سري عمليات، مي‌بايست به وسيلة مقايسه مشخصات فلز، آن ابزار برش را انتخاب كرد. اين مشخصات شامل توجه به نكات زير است:

·     سختي

·     مقاومت

·     كارايي در درجه حررات بالا

·     محكمي

·     مقاومت در مقابل اثرات شيميايي

·     مقاومت در مقابل سائيدگي

·     قابليت انتقال حرارت

·     ضريب اصطكاك

جهت خواندن بقیه مطلب به ادامه مطلب مراجعه نمایید

ادامه نوشته

آموزش استفاده از میکرومتر و کولیس ورنیه دار

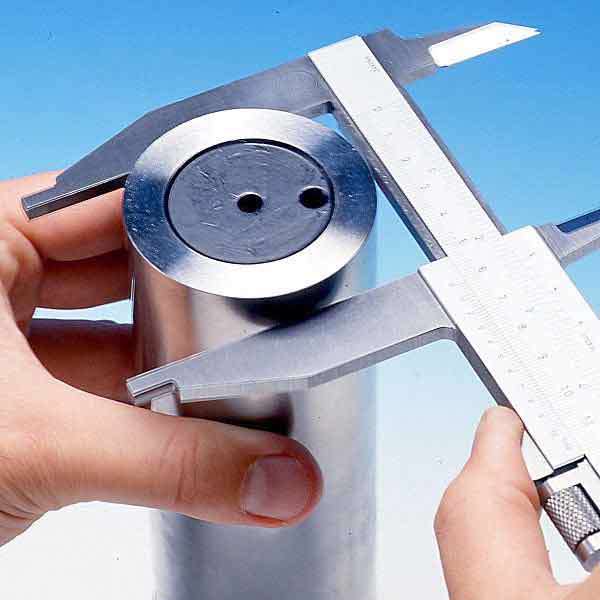
کولیس ورنیه دار

آموزش استفاده از میکرومتر و کولیس ورنیه دار

ریزسنج ورنیه دار و کولیس ورنیه دار

ریزسنج ورنیه دار و کولیس ورنیه دار

ریزسنج ورنیه دار

روش استفاده از ریزسنج های که تا یک هزارم میلیمتر درج شده باشند نیز مانند ریزسنج هایی است که تا یک صدم میلیمتر مدرج شده اند با این تفاوت که در ریزسنج های ورنیه دار اندازه اضافی یک هزارم نیز از روی ریزسنج خوانده شده و به اندازه خوانده شده تا یک صدم افزوده می شود.

ادامه نوشته

وايركات

وايركات هاي معمولي تا ضخامت 150 ميلي متر را مي برد ولي برخي لز آن ها تا ضخامت 420 ميلي متر برش ميزند .

 پاشش دي الكتريك از طريق نازل هايي است كه در بالا وپايين قرارداشته و راهنماي سيم نيز هستند . دي الكتريك معمولاً آب دي يونيزه شده است . ذرات براده با فيلتر كردن و ته نشيني از دي الكتريك جدا مي شوند . دقت معمول +_013/0 mm است . در دستگاه هاي دقيق تر تا

 +_005/0mm مي تواند باشد . كنترل دقيق دما صورت مي گيرد و مسير چند بار طي مي شود . هر بار قدرت الكتريكي را كم مي كنند تا (مثل اسپارك معمولي ) تا پرداخت سطح افزايش يابد , مقدار كشش سيم بايد ثابت باشد . كشش بايد نه آن قدر زياد باشد كه سيم را ببرد و آنقدر كم كه سيم در داخل قطعه كار مستقيم نباشد . مقدار مناسب كشش تابع جنس و قطر كار است راهنماهاي سيم از مواد سختي مثل ياقوت يا الماس ساخته مي شوند تا سايش آنها حداقل باشد راهنماها براي عمودي نگه داشتن سيم لازمند تا ديواره هاي قطعه برش خورده مستقيم باشند .

 سرو مكانيزم هاي هيدروليكي در وايركات كاربرد ندارند . حركت ها توسط سرو موتورهاي AC يا DC انجام مي شود . متغيير كنترل شده در سيستم كنترل , ولتاژ بين الكترود و قطعه كار است اگر از سوراخ شروع كار استفاده نشود و سيم وايركات از خارج وارد قطعه كار شود , در انتهاي برش قطعه بيروني شبيه قابي است كه يك گوشه آن به هم متصل نيست . تنش هاي داخلي در قاب موجب اعوجاج سطح برش كاري شده و دقت را كاهش مي دهد . هر چه قطعه بيروني بزرگتر از قطعه داخلي باشد اثر فوق كمتر است . غالباً از يك تسمه يا به اصطلاح نوار چسب جهت اتصال قاب بيروني و داخلي استفاده مي شود . هدف از اين كار نگه داشتن قطعه داخلي و ممانعت از سقوط آن در انتهاي برش كاري . همچنين حفظ پيوستگي الكتريكي است .

ادامه نوشته

نرم افزار powermill

نرم افزار powermill

نرم افزار powermill یک نرم افزار قدرتمند در زمینه گرفتن کد های ماشین کاری cnc , nc می باشد و بسیاری از مهندسان در صدد یادگیری این نرم افزار هستند سایت مهندسی دانلود آموزش کاربردی این نرم افزار را در اختیار شما قرار داده است

کتاب powermill

ادامه نوشته

دانلود کتاب محاسبات ماشینکاری و فلز کاری

یک کتاب بسیار کاربردی در زمینه محاسبات ماشینکاری و فلزکاری ( پیچ و بادامک و چرخدنده و ... )
عنوان کتاب :
Handbook of machining and metalworking calculations

ادامه نوشته

کتاب فارسی آموزش نرم افزار surfcam

کتاب فارسی آموزش نرم افزار surfcam


لینک دانلود در ادامه مطلب

ادامه نوشته

سنگ زنی خزشی

سنگ زنی خزشی

 سنگ زنی خزشی نسبتا فرایند جدیدی است که در دهه 1960 در ساخت پره های توربین هواپیماها پروسه غالب بود و هم اکنون نیز به عنوان یک فرایند به صرفه از لحاظ اقتصادی در گستره عظیمی از کاربردهای برش فلزات و بار برداری از آنها شناخته شده است. 

همانطور که می دانید در سنگ زنی معمولی، فرایند بدین گونه است که چرخ سنگ دواری به طور متناوب بر روی قطعه کار حرکت رفت و برگشتی انجام می دهد که در هر کورس ، چرخ سنگ مقدار بسیار کمی ( در حد μm 25-2)از سطح قطعه کار باربرداری می کند تا در نهایت قطعه کار را به سایز نهایی خود برساند. اما سنگ زنی خزشی یک فرایندی است که در آن یک چرخ سنگ فرم یافته به یکباره در داخل قطعه کار فرو رفته ، با حرکت بر روی قطعه کار، در طی یک مرحله (پاس) قطعه نهایی را تولید می نماید. همانطور که انتظار میرود بدلیل عمق برشی زیاد، سرعت پیشروی در این نوع فرایند نمی تواند سریع باشد که به همین علت نیز آنرا یک عملیات خزشی می نامند. در این فرایند براده ها-همچون فرزکاری معمولی- در قوس تماس چرخ با قطعه کار تشکیل میشود. به علت ماهیت این نوع سنگ زنی در این فرایند نیروهای بسیار بزرگی ایجاد می شوند که متعاقبا ماشین طراحی شده برای این منظور نیز باید از قدرت و صلبیت بالایی نیز برخوردار باشد؛ و این بدین معناست که در این نوع ماشینهای سنگ زنی، پایه و ستون ها سنگین تر خواهد بود و ballscrew های با با قطر بیشتر و موتورهای قویتر و با دوام بیشتر- که در کلاس موتورهای heavy-duty می گنجد- و نیز چرخ سنگهای بزرگتری مورد نیاز است. 

تفاوت میان سنگ زنی رفت و برگشتی و سنگ زنی خزشی. (
a) سنگ زنی رفت و برگشتی؛ (b
) سنگ زنی خزشی 

ادامه نوشته

اصول سنگ زنی

اصول سنگ زنی

معمول ترین کارهای سنگ‌زنی عبارت از تیز کردن ابزارها و کار روی قطعات آب داده شده و بدون آب. منظور از سنگ زدن برطرف کردن ناهمواری های سطوح کار (پلیسه‌گیری) و یا سنگ زدن قطعات گرد و یا تخت که باید دقت اندازه داشته و سطوح آنها کاملا دقیق و صاف باشند.
سنگ زدن نیز جزو کارهای براده‌برداری است. وسیله یا ابزار سنگ زدن اکثر اوقات سنگ سمباده گردان است که بوسیله دانه‌های خود از روی قطعات براده‌های بسیار ریز و ظریفی جدا می‌کنند. چون معمولاً سرعت محیطی سنگ سمباده خیلی زیاد است موجب اصطکاک زیاد شده و در نتیجه باعث سرخ شدن براده‌ها می‌گردد.
ترکیبات سنگ سمباده :
سنگهای سمباده از ذرات سخت گوشه‌دار و تیز (وسیله تیز کردن) که با چسب مخصوصی بهم متصل شده‌اند ساخته می‌شوند.

ادامه نوشته

ابزارهای برشی

ابزارهای برشی

برای اینکه بتوان فلزات مختلف را به طور ساده تراشید، لازم است که از ابزارهای برشی مناسبی استفاده کرد تا بتوانیم در عملیات ماشین‌کاری، درست عمل کنیم؛ یعنی با انتخاب درست جنس قطعة کار و جنس ابزارهای براده‌برداری، عمر ابزار خود را افزایش بدهیم و نیز کیفیت کار خود را بالا ببریم. در این مقاله سعی شده است در دیدی کلی، انواع ابزارهای برشی را معرفی کرده و معایب و محاسن آنها را در مقایسه با هم بیان کنیم.

انواع ابزارهای برشی

عمر ابزارهای برشی به عوامل گوناگونی بستگی دارد. یکی از این عوامل، جنس خود ابزار است. انواع ابزارهای برشی عبارتند از:

۱- فولادهای تندبْر HSS  ؛

۲- آلیاژهای ریختنی کبالت؛

۳- کاربایدها؛

۴- سرامیک‌ها و سرمتها؛

۵- CBN  ؛

۶- الماس‌ها.

ادامه نوشته

ماشین های خان کشی

ماشین های خان کشی

تعریف :

خان کشی یا بروچینگ به عملیات براده برداری خاصی گفته می شود که به وسیله ابزارهای به نام تیغه ها یا سوزن های خان کشی ( ابزار بروچ ) که دارای دندانه های برنده متوالی و با اندازه های در حال افزایشند اجرا شوند و ابزار تراش اجبارا از مسیر معینی که برایش در نظر گرفته اند گذشته و با یک بار عبور قطعه کار ساخته شود.

جنس ابزار های خان کشی :

جنس ابزارهای خان کشی را از بهترین فولادهای قابل ابکاری انتخاب می کنند و نیز امکان دارد برای این منظور از فولادهای تند بر و همچنین کربور های سخت یا الماسه مانند کربور تنگستن استفاده کنند.


ادامه نوشته

سیستم ماشینکاری فراصوتی

دستگاه‌های USM موجود توانی بین 40W تا 2400W دارند و از قسمت‌هایی مانند سیستم تغذیه، مبدل انرژی، ابزارگیر، ابزار و ساینده‌ها تشکیل شده‌اند.


یک ژنراتور موج سینوسی با توان بالا، توان الکتریکی با بسامد پایین (60Hz) را به توان الکتریکی با بسامد بالا (~20KHz) تبدیل می‌کند. این سیگنال الکتریکی با بسامد بالا به یک مبدل انرژی فرستاده می‌شود که این مبدل سیگنال را به ارتعاشی با دامنه کم و بسامد بالا تبدیل می‌کند. به طور کلی مبدل انرژی الکتریکی را به ارتعاش مکانیکی تبدیل می‌کند.

دو نوع مبدل در USM مورد استفاده قرار می‌گیرد: نوع پیزوالکتریکی و یا نوع تغییر طول در اثر میدان مغناطیسی. بلورهای پیزو‌الکتریک (مانند کوارتز) به هنگام فشرده شدن جریان الکتریکی کمی تولید می‌کنند. هم‌چنین زمانی که از یک بلور جریان الکتریکی گذرانده شود بلور منبسط شده و با برداشتن جریان بلور به اندازه اصلی خود بازمی‌گردد. این اثر با عنوان اثر پیزوالکتریک شناخته می‌شود این مبدل‌ها دارای توانی با ظرفیت 900W می‌باشد.

ادامه نوشته

مقدمه ای بر روانکاری و روانکارها

مقدمه ای بر روانکاری و روانکارها
1.      روانکاری
روانکاری علم تسهیل حرکت نسبی سطوح در تماس با یکدیگر است .این علم به عنوان یکی از رشته های بسیار مهم در علوم مهندسی شناخته می شود، به طوریکه موفقیت بسیاری از طرح های صنعتی در گرو آگاهی از این دانش فنی خواهد بود.امروزه توسعه صنعت روانکار یک بخش مهم از توسعه صنایع ماشینی و صنایع مربوط به آن شده است.علاوه بر این، با مطرح شدن بحث های جدیدی چون بهینه سازی مصرف و حفظ منابع تجدید ناپذیر و همچنین رعایت الزامات زیست محیطی، مطالعه بر روی روانکارها جایگاه خاصی در بین علوم پیدا کرده است.
برای جلوگیری از فرسایش و از کار افتادگی زودرس ماشین آلات صنعتی و همچنین دسترسی به بیشترین بازده مکانیکی در حداقل زمان یک برنامه روانکاری مناسب جزء مهمترین شرایط مورد نیاز خواهد بود.در قرن حاضر برنامه روانکاری مناسب،یک برنامه روانکاری پایدار است که شاید کمی با تعاریف روانکاری قدیمی متفاوت باشد.

نوع روانکار،مقدار،زمان و مکان مناسب ،چهار عامل مهم در عمل روانکاری هستند که امروزه برای یک روانکاری موفق علاوه بر آنها بایدهزینه های نگهداری، تعمیرات، عملیات (هزینه سوخت،استهلاک و ...) و رعایت قوانین و الزامات زیست محیطی را نیز در نظر گرفت.

ادامه نوشته

ماشين صفحه تراش

ماشين صفحه تراش

تهیه کننده:اژدر سليماني

معرفي ماشين صفحه تراش ماشين صفحه تراش يكي از ماشين هاي ابزار مي نامند. اين نوع ماشين بر خلاف ماشين تراش داراي حركت اصلي رفت و برگشت خطي است. با حركت رفت و برگشت متوالي كه رنده را حمل مي كند قطعه كار تراشيده مي شود.

 حجم فایل:3.5 مگابایت

لینک دانلود

ماشین های فرز CNC

تنظیم : علی اکبری

CNC مخففcomputer numerical control می باشد . یک دستگاه CNC عملاّ همان دستگاه دستی ساده (NC) می باشد که به یک کامپیوتر مجهز شده ، که قابلیت فرمان پذیری از طریق کد ها و منطق ریاضیاتی را دارد.

 حجم فایل:4.7 مگابایت

لینک دانلود

فرآیند سنگ زنی (Grinding)

فرآیند سنگ زنی (Grinding)

سنگزني چيست ؟

سنگزني و صيقلي كردن قطعات عبارت است از : تراش و براده برداري فلزات توسط چرخ سنباده دواري كه به عنوان ابزار براده برداري استفاده مي شود.سنگزني مانند:فرز كاري ،سوراخكاري ،تراشكاري يك عمل براده برداري است در سنگزني به جاي يك يا چند لب برنده از ابزار ساينده اي با هزاران لبه برنده استفاده مي شود در حقيقت سنگ سنباده ماننديك تيغه فرز عمل مي كند كه دانه هاي سنگ،به جاي لبه هاي برنده تيغه فرز مي باشند و هر دانه سنگ يك براده كوچك از روي قطعه كار برداشته و موجب صاف و پرداخت شدن قطعه كار مي گردد.

تهیه کننده:شهرام صالحی

حجم فایل:3.8 مگابایت

لینک دانلود

ماشين هاي خانكشي

تنظیم :حسين رفيع بخش

خانكشي نوعي عمليات براده برداري توليدي و فرآيندي منحصربه فرد با كارايي بسيار با لا است كه براي ايجاد سطوح تخت، شيارها، هزارخاري وسطوح فرم دار ديگر بر روي قطعات مي باشد و در صورتي كه قطعه اي به اين عمليات نياز داشته باشد مي بايد پس از تراشكاري و فرزكاري هاي لازم قطعه را باز و بر روي دستگاه خانكشي بست.

 حجم فایل:6.7 مگابایت

لینک دانلود

ماشين هاي اسپارک

ماشين هاي اسپارک


تنظیم:حسين محمدي

 اگر بخواهیم روشهای براده برداری را به دو دسته مکانیکی و فیزیکی تقسیم کنیم می بایست فرزکاری،تراشکاری و سنگ زنی و غیره را جزو روشهای مکانیکی دسته بندیکرد ویراده برداری به روش الکتروشیمی(ECM) و اسپارک کاری(EDM) را در دسته فیزیکی جای داد.

 حجم فایل:1.7 مگابایت

لینک دانلود